
1. 業界の課題:従来型クランク式グラインダーが工場の生産量を制限する理由
高精度偏心軸部品、特にHVACコンプレッサー、新エネルギー車用カムシャフト、ロボット減速機用シャフトに対する世界的な需要は増加の一途をたどっています。しかし、ほとんどのメーカーは旧式の研削盤を使用しているため、4つの主要な生産ボトルネックに直面しています。
- 長時間稼働後の精度ドリフト:一般的なリニアガイドは、3~6ヶ月の連続使用で急速に摩耗します。研削時の高温による熱変形は真円度公差を規格外にし、2時間ごとに頻繁な手動補正が必要となります。
- 多重クランプは高い不良率を引き起こす:従来の研削盤は、1回のセットアップで偏心外径を1つしか研削できません。繰り返しの分解とクランプにより位置決め誤差が蓄積され、不良率は8~12%に達します。
- 生産効率が低く、生産量が限られている:粗研削と仕上げ研削の工程が別々であるため、単体生産のサイクルタイムが長くなり、自動車や冷凍機器メーカーからの大量注文に対応できない。
- 隠れた衝突リスクと高額なメンテナンス費用:リアルタイムのエアギャップ検出がない場合、研削砥石やワークピースの衝突が頻繁に発生し、高額なスピンドル修理や生産停止につながる。
- こうした業界全体の課題に直面し、Yuhenの研究開発チームは2年間をかけてG1クランクシャフト研削盤の最適化に取り組みました。有限要素マルチフィジックスシミュレーションと完全静油圧式トランスミッション設計を組み合わせることで、このモデルは質量偏心軸加工における上記の問題点をすべて解決しました。
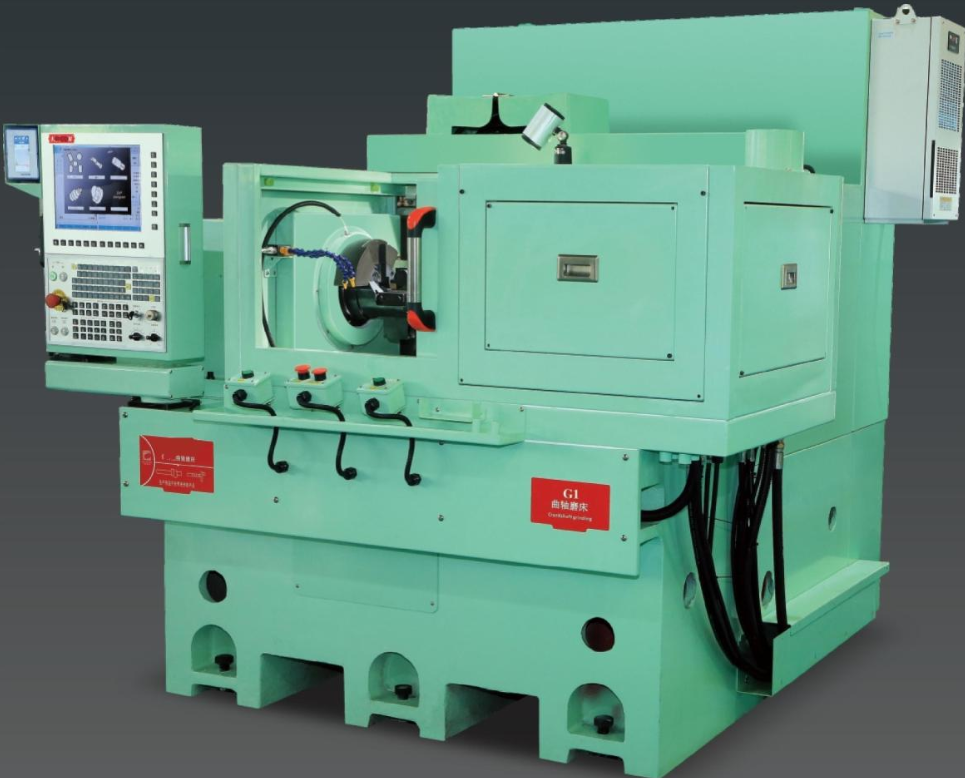
2. 機械全体の構造設計と有限要素最適化解析
2.1 高剛性鋳鉄製ベッドフレーム
ベース、コラム、スライドのすべての部品には、高品質の高密度焼付鋳鉄を採用しています。6ヶ月以上の人工時効応力除去処理により、ベッドは24時間連続の重研削負荷下でも長期的な変形を防ぎます。ベッド上の傾斜オイル排水設計により、切削液の蓄積を防ぎ、油漏れがなく、日常の清掃とメンテナンスが容易です。
2.2 量産前のマルチ物理場シミュレーション検証
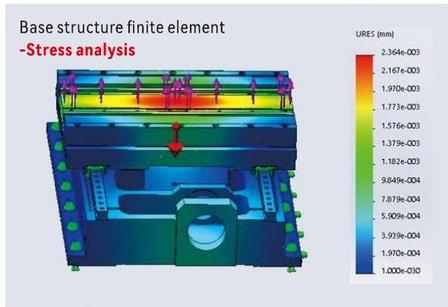
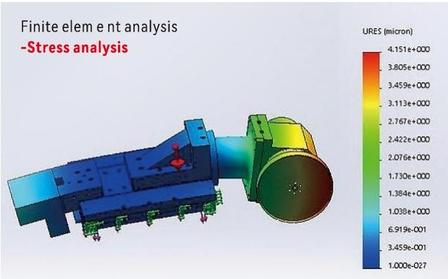
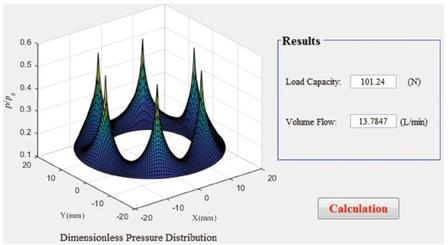
正式な生産開始に先立ち、G1の主要部品はすべて、有限要素静的応力解析、共振周波数試験、流体熱連成シミュレーションに合格する。
- 静的ストレス試験:全研削負荷下における最大変形量はミクロンレベルに制御される。
- 共鳴分析:スピンドル回転速度と動作周波数の重複を避け、高速振動を排除する
- 静水圧油膜圧力シミュレーション:オイルキャビティのレイアウトを最適化して、均一なベアリング容量のバランスを取る
2.3 コアアドバンテージ:完全静水圧式ガイドレールシステム
静油圧ガイドは、Yuhen 8シリーズ研削盤の核となる競争優位性であり、一般的な直線ガイドを採用した競合製品とは一線を画しています。
- 材料:窒化処理+極低温処理を施した複合ベース、超高剛性、耐腐食性
- 動作原理:ガイド面間の摩擦は純粋な液体摩擦で、金属との直接接触はなく、数十年の使用後でも摩耗は発生しません。
- 精度指数:真直度0.1μm/500mm未満
- 熱安定性:ガイド本体に内蔵された循環冷却チャネルにより、長時間研削中の温度上昇を±0.5℃以内に制御します。
- 耐用年数:理論上の耐用年数は無制限、ガイドのメンテナンス費用はほぼゼロ
3. 完全閉ループ精密制御システムとコア精度パラメータ
3.1 高精度格子定規 フルフィードバック
G1は標準構成として輸入高解像度グレーティング定規を搭載し、X軸送りシステムの完全閉ループ制御を実現し、中間伝達誤差をゼロにします。
研削砥石の送り動作はすべて格子によってリアルタイムで計測され、CNCシステムが微細な寸法誤差を自動的に補正することで、一度に数千個のワークピースを加工する際の寸法の一貫性を確保します。
3.2 Marposs衝突防止およびオンラインエアギャップ検出システム
この統合型安全・計測モジュールはG1の標準構成であり、以下の2つの主要機能を備えています。
- 航空通行許可のリアルタイム監視:研削砥石とワークピース間の距離をリアルタイムで検出し、隙間が小さすぎる場合は早期警告アラームを送信して、激しい衝突を回避します。
- 自動研削砥石径校正:システムは実際のホイールサイズを動的に記録し、ホイールドレッシング後に送りストロークを自動的に調整するため、手動でパラメータを入力する必要はありません。
3.3 インテリジェントCNCヒューマンマシンインターフェース
Windowsベースのグラフィカルオペレーティングシステム、工場作業員にとって便利な2つの機能:
- 偏心軸輪郭曲線のオンライン編集
- 図面を直接インポートし、完全な研削プログラムを自動生成:複雑なGコードの手動プログラミングは不要で、オペレーターのトレーニング期間を1ヶ月から3日に短縮します。
4. 1クランプ式多偏心一体型研削機能
4.1 偏心ワークピースのための独自の加工ロジック
市販のクランクシャフト研削盤のほとんどは、一度クランプすると単一の偏心円しか研削できません。G1は、一度のクランプで2つ以上の偏心外径の研削を完了できます。
- ワークピースを2つのセンターまたは油圧チャックで固定します。
- C軸トルクモーターがワークピースを可変速度で回転させる
- X軸リニアモーターによる高速送り、C軸との座標リンクによる偏心輪郭追従
- 再クランプなしで、粗研削、中仕上げ研削、仕上げ研削をすべて完了できます。
4.2 効率と収率のデータ比較
4.2 強力な研削力のためのスピンドルマッチング
研削砥石のスピンドルは、有限要素法による最適化された設置構造を採用し、重切削時の剛性を高めています。鍛造品や鋳造クランクシャフトブランクの粗加工において、大きな研削切削力に耐えることができ、ワークピース表面にビビリ痕を残しません。
5. 自動化対応設計、無人生産ラインとのマッチング
5.1 予約済みの標準ロボット接続インターフェース
G1は、6軸ロボットアームおよびトラスマニピュレータ用の完全な信号インターフェースを備えており、機械の改造なしで完全自動の積載/荷降ろしをサポートします。
- ワークピースの自動送り
- 自動クランプ&センタリング
- オンライン外径サイズ検出
- 自動研削砥石ドレッシングおよび補正
- 完成品の仕分けと空の積み重ね
5.2 オプションの補助自動化モジュール
お客様は、作業場のレイアウトに応じてサポートモジュールを選択できます。
- 多段式定温研削液ろ過システム:0.01mmのろ過精度で、ワークピース表面粗さを安定させます。
- オイルミストコレクター:フルカバーの板金オプション、クリーンな作業環境、空調完備の精密作業場に適しています
- 自動ワークピース洗浄ステーション:オフライン測定前に研削残渣を除去します。
5.3 1人複数マシン管理モード
ロボットユニットを組み合わせれば、オペレーター1人で3~6台のG1グラインダーを同時に操作できます。手動供給方式と比較して人件費を70%削減できるため、人件費の高いヨーロッパや東南アジアの工場に最適です。
6. 幅広い適用産業と代表的な加工対象物
6.1 主要応用産業1:冷凍・空調コンプレッサー
主な加工部分:コンプレッサー用クランクシャフト、冷蔵庫・エアコン用ロータリーコンプレッサー用偏心軸
処理要件:真円度≤1.5μm、月産5000~50000個
業界における優位性:G1の安定した精度は、偏心軸の寸法偏差によって引き起こされるコンプレッサーの騒音問題を解決します。
6.2 主要応用産業2:新エネルギー自動車
主な加工部分:エンジンカムシャフト、駆動偏心軸、新エネルギーモーター中間軸
処理要件:高い疲労耐性と均一な表面仕上げにより、自動車部品の長寿命を実現します。
6.3 拡張されたハイエンドアプリケーション分野
- 航空宇宙機器:小型特殊偏心精密シャフト
- 医療機器:インプラント機器用マイクロ偏心部品
- 油圧・空圧部品:油圧バルブ偏心軸
- ロボット減速機:高精度出力偏心軸
6.4 加工部品加工品質基準
G1マシンで研磨後:
- 真円度:≤1.5μm
- 同軸度:≤2.5μm
- 表面粗さ:Ra ≤0.25μm
7. 完全な機械安全保護と長期安定運転
7.1 多層安全保護機構
- エアギャップ衝突防止警報システム
- 緊急停止ボタン+安全ドアインターロック保護
- スピンドル低油圧自動停止保護機能(静油圧スピンドル専用機能)
- 過負荷および過熱時の自動電源オフ装置
7.2 低メンテナンスコスト設計
- 静水圧ガイドは摩耗がなく、定期的なガイド交換は不要です。
- 循環冷却システムによりスピンドルの耐用年数が延長され、スピンドルのメンテナンスサイクルが3年以上になります。
- 分割式研削液ろ過タンクにより、分解・清掃が容易で、ダウンタイムを削減できます。
7.3 出荷前の品質管理基準
G1グラインダーはすべて、工場出荷前に72時間の連続フル負荷運転テストを受けています。
- 連続偏心軸研削試験
- 4時間ごとに高精度な繰り返し検出を実施
- 自動化連携機能の完全テスト
- 安全保護システムの検査 すべての精度指標が安定している場合にのみ、機械を梱包して顧客に出荷できます。
8. 協力および連絡先情報、CTA終了
8.1 北京宇恒機械を研削盤サプライヤーとして選ぶ理由
- 全8シリーズのグラインダー製品ラインナップ:センターレス研削盤/円筒研削盤/複合研削盤/インサート研削盤/垂直研削盤/クランクシャフト研削盤/カムシャフト研削盤/ねじ研削盤、研削装置のワンストップサプライヤー
- 独自開発の流体シミュレーションソフトウェア、自社開発のCNC制御システム、コア技術は独自の知的財産権を保有。
- カスタマイズされたサービス:非標準研削盤、ワークピース図面に基づく全自動生産ライン設計
- グローバルなアフターサービス:海外エンジニアによるビデオ指導、スペアパーツの迅速な配送
- 無料サービス:ワークピース加工シミュレーション、無料サンプル研削テスト、専門的な技術提案
連絡先情報
会社名:北京裕恒機械有限公司
住所:北京市海淀区中関村南大街B12号1号棟15階1809号室
連絡担当者:アイビー
WhatsApp: +86-189-2559-3414
電話/WeChat: +86-189-2559-7030
行動喚起
クランクシャフト/偏心軸加工の効率低下や精度不安定でお困りの場合は、ワークピース図面、ロット要求、作業場レイアウトをメールでお送りください。シニアグラインディングエンジニアが24営業時間以内に、お客様に合わせたソリューションと見積もりをご提示いたします。また、世界中のお客様向けに、工場での現地視察や機械の稼働テストもサポートしております。
投稿日時:2026年8月12日

